Español
 English
 русский
 Español

Consúltenos
Consúltenos
 Inicio / Noticias / Noticias de la industria / How Do Stud Spot Welding Machines Compare Across Industrial Applications?
 2026.08.20
 Noticias de la industria
La fijación de componentes a paneles metálicos sin taladrar ni remachar se ha convertido en un requisito estándar en la fabricación de chapa metálica, la construcción naval y la construcción. Aquí es donde un máquina de soldadura por puntos de pernos prisioneros desempeña un papel central al ofrecer una unión rápida y de baja distorsión entre un sujetador de perno y una superficie de metal base mediante descarga eléctrica controlada en lugar de calentamiento por arco continuo.
A diferencia de la soldadura tradicional con electrodo revestido o MIG, la soldadura por puntos concentra la energía en un ciclo muy corto, generalmente de menos de un segundo, lo que limita las zonas afectadas por el calor y mantiene el reverso de los paneles delgados prácticamente sin marcas. Esta característica ha hecho que el proceso sea popular en el ensamblaje de carrocerías de automóviles, la fabricación de conductos climatización y trabajos de revestimiento de acero inoxidable, donde la calidad del acabado de la superficie es tan importante como la resistencia de las juntas.
Dos amplias categorías de equipos dominan este espacio: estacionarios o semiautomáticos. máquinas de soldadura por puntos de pernos diseñado para líneas de producción de alto volumen, y unidades de soldadura por puntos portátiles construido para servicio de campo, mantenimiento y trabajos de fabricación de bajo volumen. Comprender dónde encaja cada uno reduce el tiempo de inactividad, reduce las tasas de retrabajo y mejora el rendimiento general del taller.
Independientemente del tamaño de la máquina, la secuencia de soldadura de pernos subyacente sigue un patrón consistente. Reconocer cada etapa ayuda a los operadores a diagnosticar soldaduras débiles y ajustar los parámetros correctamente en lugar de adivinar las configuraciones.
Durante la preparación de la superficie, las capas de óxido, los recubrimientos y la humedad se eliminan del área de contacto, ya que la contaminación es la principal causa de porosidad en la junta terminada. El posicionamiento alinea el montante perpendicular al metal base utilizando un mandril con resorte o un soporte magnético, después de lo cual la máquina dibuja un breve arco piloto para derretir un charco poco profundo en ambas superficies. Luego, el perno se sumerge en el baño fundido bajo una presión controlada y la junta se solidifica en milisegundos cuando se corta la corriente.
El tiempo del ciclo afecta directamente la producción diaria, particularmente en las líneas de producción donde se sueldan cientos de pernos por turno. El siguiente cuadro refleja las duraciones promedio típicas de los ciclos observadas en categorías de equipos comunes en condiciones de operación estándar.
Las máquinas automáticas y semiautomáticas obtienen su ventaja de velocidad a partir de programas de soldadura preestablecidos que eliminan el juicio manual de sincronización, mientras que las unidades portátiles siguen siendo más lentas por diseño, ya que priorizan la maniobrabilidad y la accesibilidad en el campo sobre el rendimiento bruto.
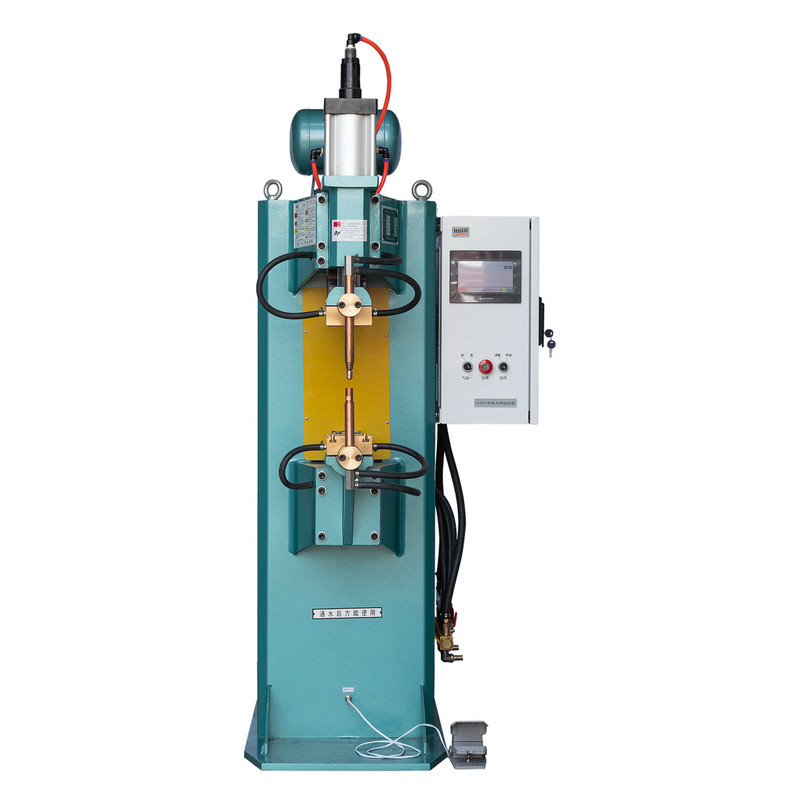
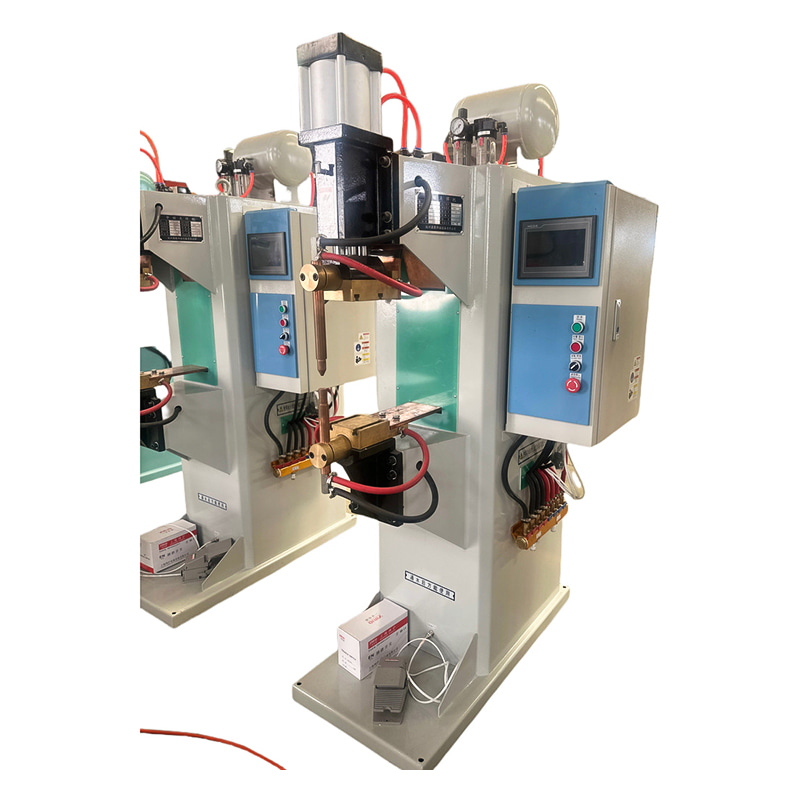
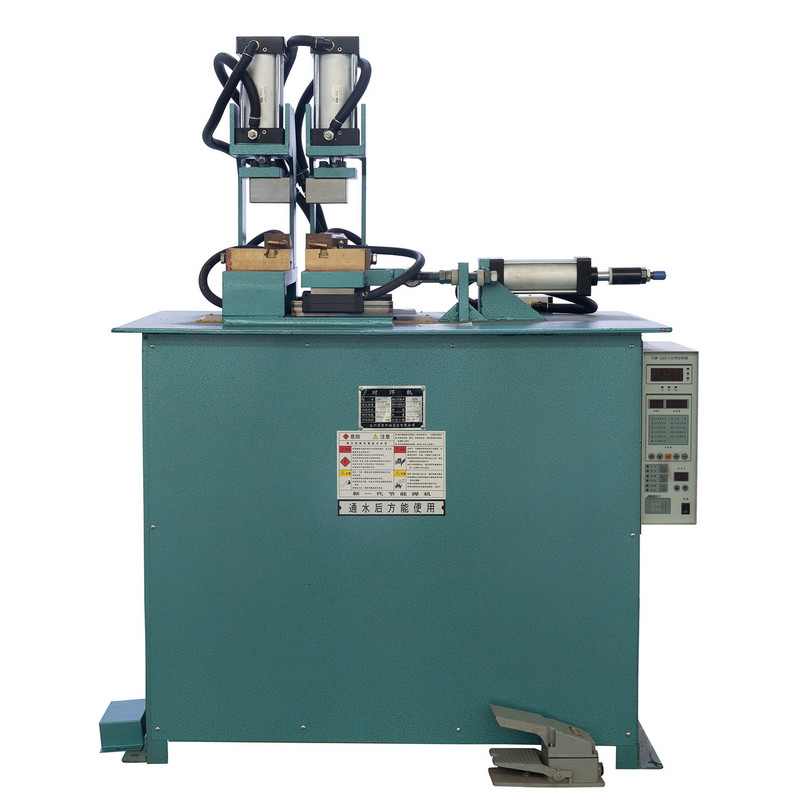
Una máquina de soldadura por puntos de pernos fija o montada en banco está diseñada para tareas de sujeción repetitivas y de alta precisión en las que la pieza de trabajo se lleva a la máquina en lugar de al revés. Estos sistemas generalmente integran un brazo de electrodo fijo, un pedal o accionamiento neumático y un control de temporizador digital que bloquea la corriente, la profundidad de inmersión y el tiempo de permanencia una vez calibrados.
Las instalaciones que producen gabinetes, gabinetes o conjuntos de paneles se benefician de esta configuración porque los operadores pueden procesar lotes grandes sin reajustar la configuración entre piezas. El marco rígido también reduce la deriva de los electrodos, lo que mantiene la colocación de la soldadura con una precisión de un milímetro a lo largo de miles de ciclos consecutivos.
| Atributo | Rango típico | Beneficio de producción |
|---|---|---|
| Semental Diameter Capacity | 3 mm a 10 mm | Cubre la mayoría de los tamaños de sujetadores de paneles |
| Ciclo de trabajo | 60% a 80% | Mantiene carreras largas y continuas. |
| Tipo de control | Temporizador digital o microprocesador | Calidad de soldadura repetible |
| Configuración típica | Estación de trabajo fija | Tiempo de configuración reducido por lote |
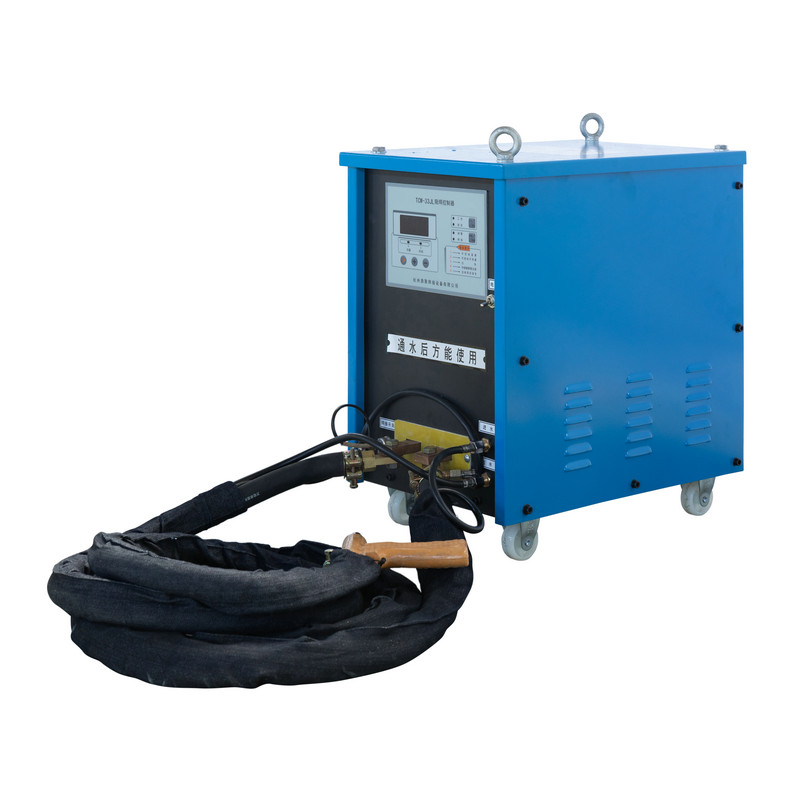
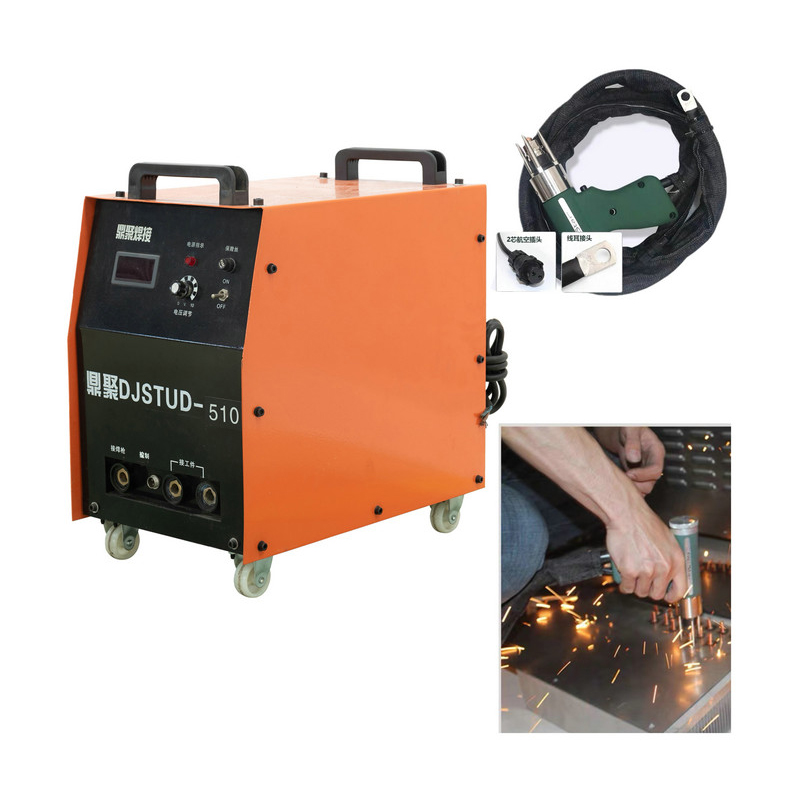
A Máquina de soldadura por puntos portátil móvil dny Tiene un propósito muy diferente al de un sistema de banco: se dirige a la pieza de trabajo y no al revés. Esto lo convierte en la opción práctica para reparaciones in situ, fabricación a bordo de barcos, instalación de huecos de ascensores y cualquier escenario en el que el metal base no pueda transportarse a una estación fija.
Estas unidades generalmente se construyen alrededor de una fuente de alimentación compacta, una pistola liviana y un juego de cables flexibles que permite al operador alcanzar ángulos incómodos o superficies elevadas. Las fuentes de energía asistidas por baterías o basadas en inversores han hecho que las unidades portátiles sean considerablemente más livianas que los diseños anteriores basados en transformadores, lo que mejora la comodidad del operador durante turnos prolongados.
Las compensaciones surgen principalmente en el ciclo de trabajo y el diámetro máximo de los pernos, ya que la portabilidad requiere transformadores o bancos de capacitores más pequeños en comparación con los equipos estacionarios. Sin embargo, para paneles de calibre delgado y sujetadores pequeños a medianos, esta compensación rara vez afecta la confiabilidad de la unión.
La comparación de radar a continuación resume el desempeño relativo en seis dimensiones operativas, calificadas en una escala donde un área más grande indica un desempeño más fuerte en esa categoría.
Las máquinas estacionarias lideran en ciclo de trabajo, potencia de salida y precisión porque sus transformadores fijos pueden soportar corrientes más intensas sin sobrecalentarse. Las unidades portátiles aprovechan la portabilidad y la facilidad de configuración, lo que las hace más adecuadas para sitios de trabajo variables en lugar de producción por lotes fijos.
Las plantas de fabricación han ido cambiando constantemente hacia líneas de soldadura de pernos semiautomáticas y totalmente automáticas a medida que aumentan los costos de mano de obra y la consistencia de la calidad se convierte en un diferenciador competitivo. El siguiente gráfico de líneas rastrea el porcentaje aproximado de adopción de equipos de soldadura de pernos automatizados entre las instalaciones de fabricación de metales de tamaño mediano y grande.
Esta trayectoria ascendente refleja cambios más amplios en las fábricas y no un solo cambio tecnológico. Dado que los espesores de las láminas de metal han tendido a ser más delgados en la fabricación de electrodomésticos y gabinetes, la reducción del aporte de calor de una máquina automática de soldadura de pernos se ha vuelto cada vez más valioso para evitar la deformación de los paneles.
La adopción varía significativamente según el sector según el espesor del panel, la densidad de los sujetadores y los requisitos de acabado cosmético. El siguiente gráfico de barras refleja la intensidad de uso relativa en categorías industriales comunes.
Los sectores de construcción naval y automotriz lideran la intensidad de uso debido al alto número de sujetadores en grandes secciones de paneles planos y curvos, donde el marcado del reverso es inaceptable. La fabricación de muebles muestra una adopción más ligera, en gran parte porque una menor densidad de sujetadores y un stock más grueso reducen la ventaja del proceso sobre los métodos de unión convencionales.
La selección entre equipo estacionario y portátil se reduce a dónde se realiza el trabajo y cuántas juntas se deben completar por turno. La siguiente tabla resume escenarios de decisión comunes.
| Escenario de aplicación | Categoría recomendada | Razón principal |
|---|---|---|
| Línea de montaje de paneles de gran volumen | Máquina automática estacionaria | Mayor ciclo de trabajo y repetibilidad |
| Trabajos de reparación o mantenimiento in situ. | Unidad portátil de mano | Movilidad y configuración rápida |
| Fijación a bordo o estructura elevada | Unidad portátil de mano | Alcance del cable flexible |
| Fabricación de cerramientos o armarios. | Máquina automática estacionaria | Precisión de colocación consistente |
| Fabricación de prototipos de bajo volumen. | Unidad portátil de mano | Menor huella de equipo |
Las instalaciones que ejecutan producción mixta, como una planta que produce gabinetes estándar y piezas de servicio de campo personalizadas, a menudo mantienen ambas categorías de máquinas en lugar de depender de una única configuración.
La calidad de la soldadura se degrada gradualmente antes de fallar por completo, y la mayoría de los problemas se remontan a un pequeño conjunto de causas prevenibles. Los siguientes hábitos reducen el tiempo de inactividad no planificado en ambas categorías de equipos.
Las máquinas estacionarias se fijan en una estación de trabajo y se construyen para una producción repetible de gran volumen, mientras que las unidades portátiles son portátiles y están diseñadas para tareas de sujeción in situ o de bajo volumen donde la pieza de trabajo no se puede mover.
La soldadura por puntos de pernos correctamente configurada produce marcas visibles mínimas o nulas en la superficie inversa porque la zona afectada por el calor está extremadamente localizada y la duración del ciclo es muy corta.
Los intervalos de reemplazo dependen del volumen del ciclo y el tipo de material, pero las puntas deben inspeccionarse siempre que aparezcan inconsistencias en la soldadura, ya que las puntas desgastadas son una de las causas más comunes de una fusión deficiente.
Muchas máquinas admiten una variedad de diámetros, pero los ajustes del temporizador y la corriente deben recalibrarse para cada tamaño para mantener una penetración constante y evitar el sobrecalentamiento.
Las unidades portátiles generalmente están optimizadas para materiales de calibre fino a medio; las aplicaciones de placas más gruesas generalmente requieren la mayor capacidad de producción de una máquina estacionaria.
Productos recomendados
Producto
Contacto
+86-152-5712-5882
+86-563-2269966
No. 21 Guangping Road, Zona de Desarrollo Económico de Guangde, Ciudad de Guangde, Provincia de Anhui
Código QR