Español
 English
 русский
 Español

Consúltenos
Consúltenos
 Inicio / Noticias / Noticias de la industria / How Do UN Butt Welding Machines Compare Across Hand, Pneumatic and Flash Welding?
 2026.08.25
 Noticias de la industria
Unir dos extremos de barras de metal cara a cara sin material de relleno es uno de los desafíos más antiguos en la fabricación de metales, y la soldadura a tope por resistencia sigue siendo una de las respuestas más confiables. La corriente pasa a través de la interfaz de contacto, el calor se acumula en la unión y la presión axial forja los dos extremos en una sola pieza continua. Dentro de esta familia de procesos, la soldadura por flash se destaca porque las piezas de trabajo se unen con un espacio controlado, lo que permite la formación de arcos y una fusión rápida en la interfaz antes de la carrera de forjado final.
Las líneas de trefilado, las fábricas de barras de refuerzo, las plantas de tubos y los patios de ferrocarril dependen de alguna versión de este método de unión, porque los enfoques alternativos, como la soldadura por arco con varilla de relleno, son demasiado lentos o demasiado inconsistentes para ciclos de producción continuos. La elección del nivel de equipo, desde una simple abrazadera manual hasta una unidad de flash totalmente automatizada, depende en gran medida del tamaño del lote, la sección transversal y de cuánto criterio del operador desea eliminar del proceso un taller.
El resto de esta guía recorre los tres niveles comunes de equipos de soldadura a tope, explica cómo se desarrolla realmente el ciclo de soldadura flash y compara datos operativos reales a lo largo del tiempo del ciclo, el rendimiento y el uso de la industria para que un equipo de fabricación pueda hacer coincidir la capacidad del equipo con los objetivos de producción.
el Máquina de soldadura a tope ONU La línea está organizada en torno a una idea simple: a medida que aumentan el volumen de producción y el tamaño de la sección transversal, la cantidad de juicio manual involucrado en la sujeción, el calentamiento y el recalcado debería disminuir. Esa progresión produce tres niveles de máquinas distintas, cada una dirigida a un punto diferente de la curva de producción.
| Nivel | Principio de funcionamiento | Más adecuado para |
|---|---|---|
| Operado manualmente | Sujeción manual y carrera de recalcado manual | Pequeños lotes, talleres, reparación de campo. |
| Neumático | Fuerza de sujeción y recalcado controlada por cilindro de aire | Lotes medianos, secciones mixtas |
| Soldadura a tope por flash | Ciclo de parpadeo automatizado con malestar programado. | Producción continua y de gran volumen. |
Cada nivel utiliza el mismo principio subyacente de soldadura a tope por resistencia, pero la cantidad de automatización cambia la repetibilidad de la calidad de la unión de una pieza a otra. Las secciones siguientes analizan cada tipo de máquina individualmente antes de pasar a una comparación directa de rendimiento.
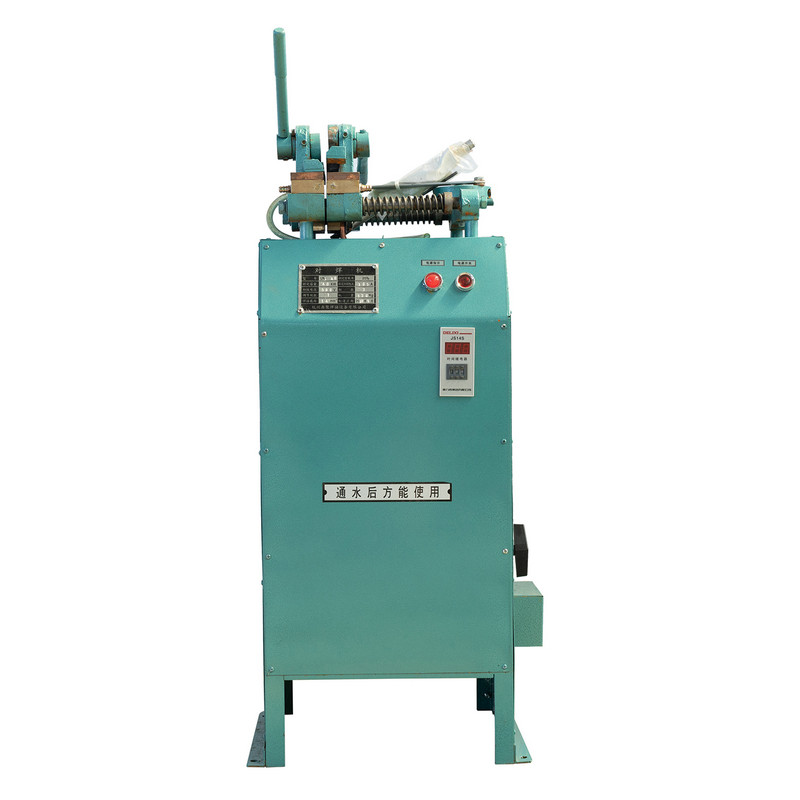
el Máquina de soldadura a tope manual UN1 Se basa en una palanca manual para unir los dos extremos de la pieza de trabajo y aplicar presión de malestar una vez que la interfaz ha alcanzado la temperatura de soldadura. Debido a que el operador siente directamente la resistencia a través de la palanca, los técnicos experimentados pueden ajustar la velocidad de carrera sobre la marcha, lo que hace que esta niveladora sea muy adecuada para recorridos de materiales mixtos donde las secciones transversales cambian con frecuencia.
Este tipo de máquina es común en pequeños talleres metalúrgicos, salas de herramientas y unidades de reparación de campo, donde un tamaño compacto y un bajo costo de capital son más importantes que el rendimiento bruto. La desventaja es la repetibilidad: la calidad de la unión depende de la habilidad del operador, por lo que la consistencia entre lotes es generalmente menor que con equipos neumáticos o flash.
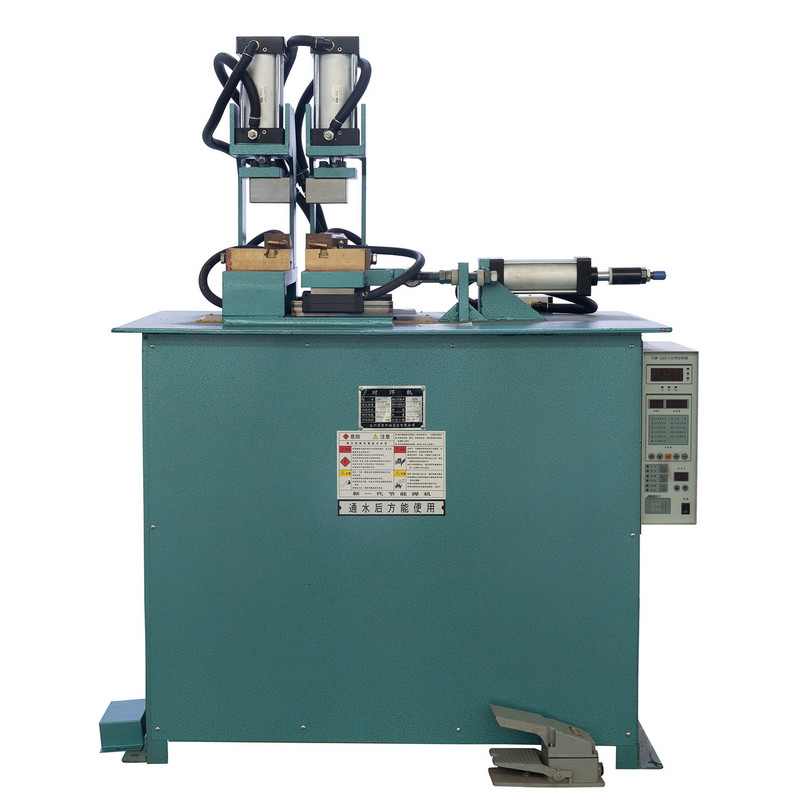
el UN2 pneumatic butt welding machine replaces the manual lever with an air cylinder, so clamping force and upset stroke are delivered at a consistent, pre-set pressure rather than depending on how hard an operator pushes. This single change noticeably improves repeatability compared with hand operated equipment, while still keeping the machine simpler and less expensive than a fully automated flash welding unit.
Debido a que el sistema neumático se puede ajustar para diferentes diámetros de barras, este nivel tiende a servir como caballo de batalla para líneas de producción de volumen mediano que producen sujetadores, productos de alambre y pequeños componentes estructurales. Los tiempos de ciclo se reducen significativamente en comparación con la operación manual, y el menor esfuerzo físico también reduce la fatiga del operador en turnos más largos.
| factores | Comportamiento típico |
|---|---|
| Fuerza de sujeción | Configurado y repetido mediante regulación de presión de aire. |
| Participación del operador | Carga, descarga e inicio de ciclo. |
| Tamaño de lote ideal | Tiradas de producción medianas y recurrentes |

el Máquina de soldadura a tope flash UN3 automatiza toda la secuencia: la velocidad de aproximación, la duración del parpadeo y el golpe final están controlados por parámetros programados en lugar del criterio del operador. Este es el nivel de equipo más estrechamente asociado con el término soldadura por flash en entornos industriales, porque la fase controlada de arco y fusión es lo que define la soldadura por flash a diferencia de la simple soldadura a tope por resistencia.
Las secciones de rieles, tuberías de gran diámetro y líneas continuas de alambrón dependen de este nivel porque puede mantener parámetros estrictos y repetibles a lo largo de miles de soldaduras consecutivas. El mayor costo de capital se compensa con un tiempo de ciclo dramáticamente reducido y una menor dependencia de la habilidad del operador individual, lo que es más importante cuando una sola junta débil puede detener un ciclo de producción completo.
La soldadura por flash a menudo se describe en términos generales, pero el proceso sigue una secuencia específica y repetible una vez que se programa la máquina. Comprender cada etapa ayuda a explicar por qué una máquina de soldadura a tope eléctrica en este nivel produce uniones tan consistentes en comparación con los enfoques manuales.
Durante el flasheo, los dos extremos se acercan lo suficiente como para que los pequeños puntos de contacto se arqueen y se quemen rápidamente, generando calor localizado exactamente en la interfaz en lugar de extenderlo a través del material a granel. Una vez que se alcanza el tiempo o desplazamiento de rebaba programado, la carrera recalcada une los extremos con gran fuerza, expulsando el material fundido y oxidado hacia afuera como rebaba, que luego se recorta y mecaniza al ras.
La elección entre equipos de soldadura a tope operados manualmente, neumáticos y por flash generalmente se reduce a cinco factores prácticos: qué tan automatizado está el ciclo, qué tan rápido se completa cada soldadura, cuánto capital requiere la máquina, qué tan simple es de mantener y qué tan consistente es la unión resultante de una pieza a otra.
el pattern is consistent with what fabricators typically report in the field: hand operated equipment scores well on capital cost efficiency and maintenance simplicity because there is little to break, but it trails on automation and cycle speed. Flash butt welding equipment inverts that pattern, trading a larger upfront investment for automation, speed, and joint consistency.
Más allá de la comparación cualitativa, el tiempo del ciclo y la producción del turno suelen ser los números decisivos para un gerente de producción que evalúa equipos de soldadura a tope. Los dos cuadros siguientes utilizan cifras operativas representativas para una sección transversal de barra de tamaño mediano.
Durante un turno completo, la brecha se amplía considerablemente. Un soldador a tope por flash automatizado puede terminar un turno con aproximadamente cuatro a cinco veces la producción de un equipo operado manualmente con el mismo tamaño de barra, razón por la cual las plantas de fundición continua, rieles y alambrón se estandarizan en el nivel de flash a pesar de que el costo inicial del equipo es mayor.
Diferentes industrias dependen de diferentes niveles de este equipo según el tamaño de la sección transversal, los requisitos de tolerancia y la longitud del recorrido. El siguiente cuadro refleja una distribución general de los lugares donde los equipos de soldadura por flash y soldadura a tope por resistencia tienen mayor uso.
Los rieles lideran porque las uniones soldadas por chispa resisten bien bajo cargas cíclicas repetidas, y el trabajo de tuberías sigue de cerca por la misma razón. Los productores de alambres y cables, junto con los fabricantes de componentes automotrices, tienden a dividirse entre niveles neumáticos y flash dependiendo del calibre del cable, mientras que la fabricación de acero estructural todavía hace un uso significativo de equipos neumáticos y manuales para trabajos personalizados de menor volumen.
Hacer coincidir los equipos con la realidad de la producción evita dos errores comunes: invertir demasiado en automatización que un taller de bajo volumen no puede utilizar por completo, o invertir poco en una máquina que se convierte en un cuello de botella una vez que crece la demanda. Algunas preguntas prácticas ayudan a acotar la decisión.
Muchos talleres que escalan desde prototipos o trabajos de reparación hasta producción recurrente en realidad pasan por los tres niveles con el tiempo, comenzando con una unidad operada manualmente y eventualmente agregando capacidad neumática o flash a medida que el volumen de pedidos justifica la inversión.
Independientemente del nivel, algunos hábitos de mantenimiento prolongan significativamente la vida útil del equipo y mantienen constante la calidad de las juntas. La condición del electrodo y de la mordaza de la abrazadera es lo más importante, ya que las superficies de contacto desgastadas introducen una variación de resistencia que se refleja directamente en la calidad de la soldadura.
| Tarea de mantenimiento | Frecuencia recomendada | Por qué es importante |
|---|---|---|
| Inspección de la mordaza de la abrazadera | Diario a semanal | Las mordazas desgastadas provocan un flujo de corriente inconsistente |
| Enfriamiento system check | Semanal | El sobrecalentamiento acorta la vida útil del electrodo |
| Neumático seal inspection | Mensual | Las fugas de aire reducen la consistencia de la sujeción |
| Calibración de controles | Trimestral | Mantiene precisos los parámetros de parpadeo y alteración |
Los operadores que manejan una máquina de soldadura a tope eléctrica también deben registrar los parámetros del ciclo a lo largo del tiempo, ya que la variación gradual en la duración del destello o la fuerza alterada es a menudo la primera señal de advertencia de un componente que necesita servicio antes de que cause una unión defectuosa.
La soldadura a tope por resistencia simplemente presiona dos extremos calentados juntos, mientras que una soldadura flash introduce una fase controlada de arco y fusión antes de la carrera de forjado final, que generalmente produce una zona más estrecha afectada por el calor y una unión más limpia.
Yes, for low-volume, mixed cross-section, or field repair work, a hand operated machine remains cost effective because it avoids the capital and setup time associated with automated equipment.
Based on typical cycle data, flash butt welding equipment can complete a weld in roughly one third the time of a pneumatic machine on a comparable cross-section, which compounds significantly over a full production shift.
Consistency mainly depends on how tightly the machine holds flashing time, displacement, and upset force across repeated cycles, which is why automated control systems outperform manual adjustment in high-volume settings.
el core tasks such as clamp jaw and cooling system checks apply to all tiers, but pneumatic and flash equipment add air system and control calibration checks that hand operated machines do not require.
Rail, pipeline, wire and cable, and automotive component production make up the largest share of flash welding use, primarily because these applications involve continuous runs and cyclic load requirements that favor consistent, automated joints.
Productos recomendados
Producto
Contacto
+86-152-5712-5882
+86-563-2269966
No. 21 Guangping Road, Zona de Desarrollo Económico de Guangde, Ciudad de Guangde, Provincia de Anhui
Código QR